


Как сократить брак при лазерной резке: 10 причин и действия технолога

22 октября 2026 г.
Станок стабильно режет одну партию металла, а на следующей появляются грат, непрорезы или отклонения размеров. Причина не всегда связана с неисправностью оборудования. Качество лазерной резки зависит от состояния материала, параметров обработки, оптики, газоснабжения и точности работы ЧПУ.
Чтобы сократить брак при лазерной резке, важно не просто устранить дефект, а установить его причину.
Бессистемное изменение скорости, мощности и давления газа может временно улучшить результат, но не обеспечить стабильность при серийном производстве.
Разберём 10 распространённых причин брака на оптоволоконных лазерных станках и действия технолога для каждой ситуации.
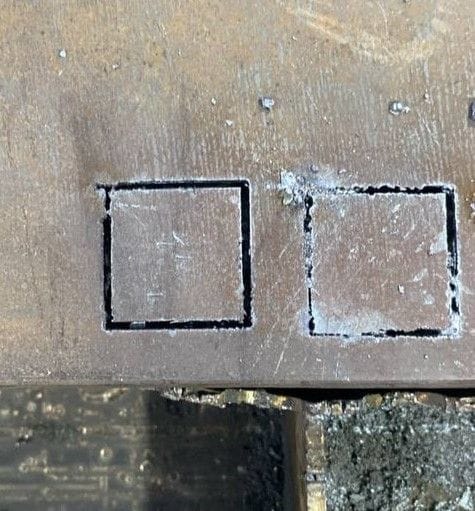
1. Неправильно определены характеристики металла
Одна технологическая карта не всегда подходит для разных партий материала. На качество реза влияют марка сплава, фактическая толщина, состояние поверхности и наличие покрытия.
Например, настройки для конструкционной стали одной толщины могут дать другой результат при переходе на материал с отличающимся химическим составом или состоянием поверхности.
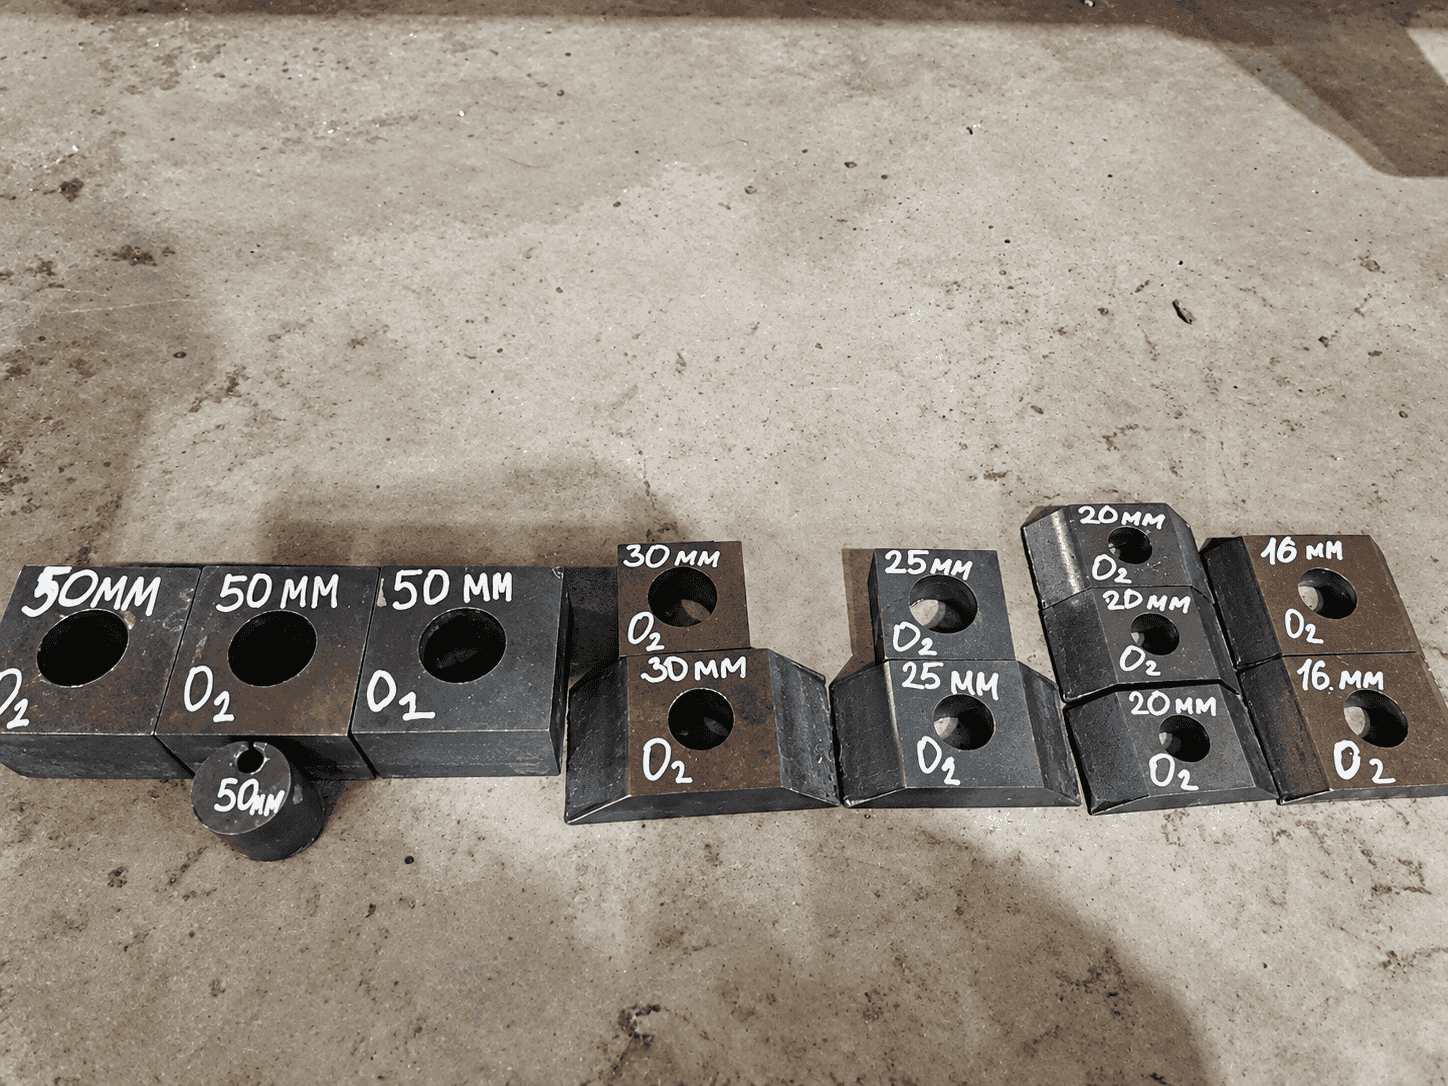
Что делать технологу:
- Проверить марку и фактическую толщину металла.
- Оценить наличие ржавчины, загрязнений и покрытий.
- Уточнить соответствие технологической карты новой партии.
- Провести пробный рез перед серийным раскроем.
Признаки проблемы: нестабильное качество кромки при переходе на новую партию металла, появление грата или непрорезов.
2. Неверно подобраны скорость и мощность лазера
Скорость резки и мощность излучения должны соответствовать материалу, толщине и выбранной технологии.
При недостаточном подводе энергии возможны непрорезы и образование грата. Избыточное тепловложение может приводить к расширению реза, оплавлению кромки и перегреву детали.
При этом снижение скорости не всегда улучшает результат. Для некоторых режимов оно вызывает избыточный нагрев металла.
Что делать технологу:
Начать с рекомендованной технологической карты для конкретного сочетания материала и толщины. При необходимости корректировать параметры последовательно, изменяя по одному за испытание.
После получения качественного реза сохранить проверенные настройки в библиотеке ЧПУ.
3. Неправильно настроено положение фокуса
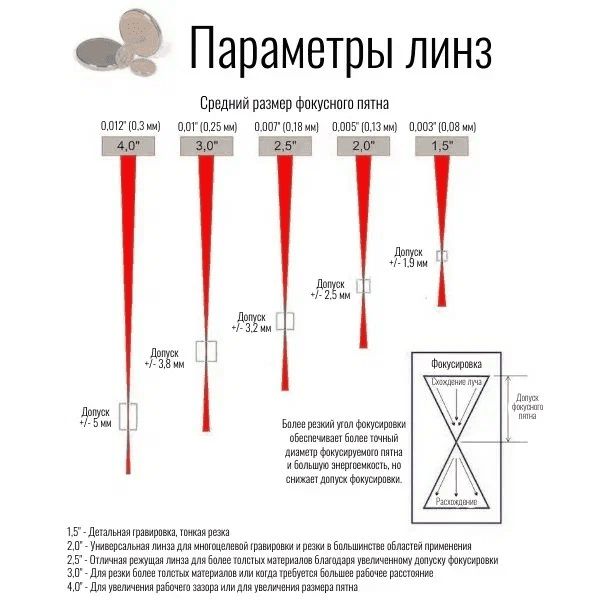
Положение фокальной плоскости влияет на распределение энергии по толщине материала и ширину формируемого реза.
При неправильной фокусировке может ухудшаться удаление расплава, увеличиваться шероховатость поверхности и появляться грат.
Особенно заметны такие дефекты при обработке металла значительной толщины.
Что делать технологу:
Проверить калибровку фокусировки согласно инструкции к режущей головке. Выполнить контрольные резы с допустимыми настройками положения фокуса и сравнить состояние верхней и нижней частей кромки.
Оценивать необходимо весь рез, а не только его верхнюю поверхность.
4. Повреждено или неправильно отцентровано сопло
Сопло формирует поток технологического газа, который удаляет расплавленный металл из зоны обработки.
Повреждение выходного отверстия, загрязнение или нарушение центровки относительно лазерного луча изменяют распределение газа.
Характерный признак — разное качество кромки в зависимости от направления движения режущей головки.
Что делать технологу:
Проверить состояние и тип сопла, соответствие его диаметра технологической карте. При обнаружении повреждений заменить сопло.
Если проблема сохраняется, выполнить проверку центровки по предусмотренной производителем процедуре.
5. Загрязнено защитное стекло режущей головки
Пыль и брызги металла на защитном стекле ухудшают прохождение лазерного излучения и могут вызывать локальный нагрев оптики.
В результате качество резки снижается даже при неизменных параметрах программы.
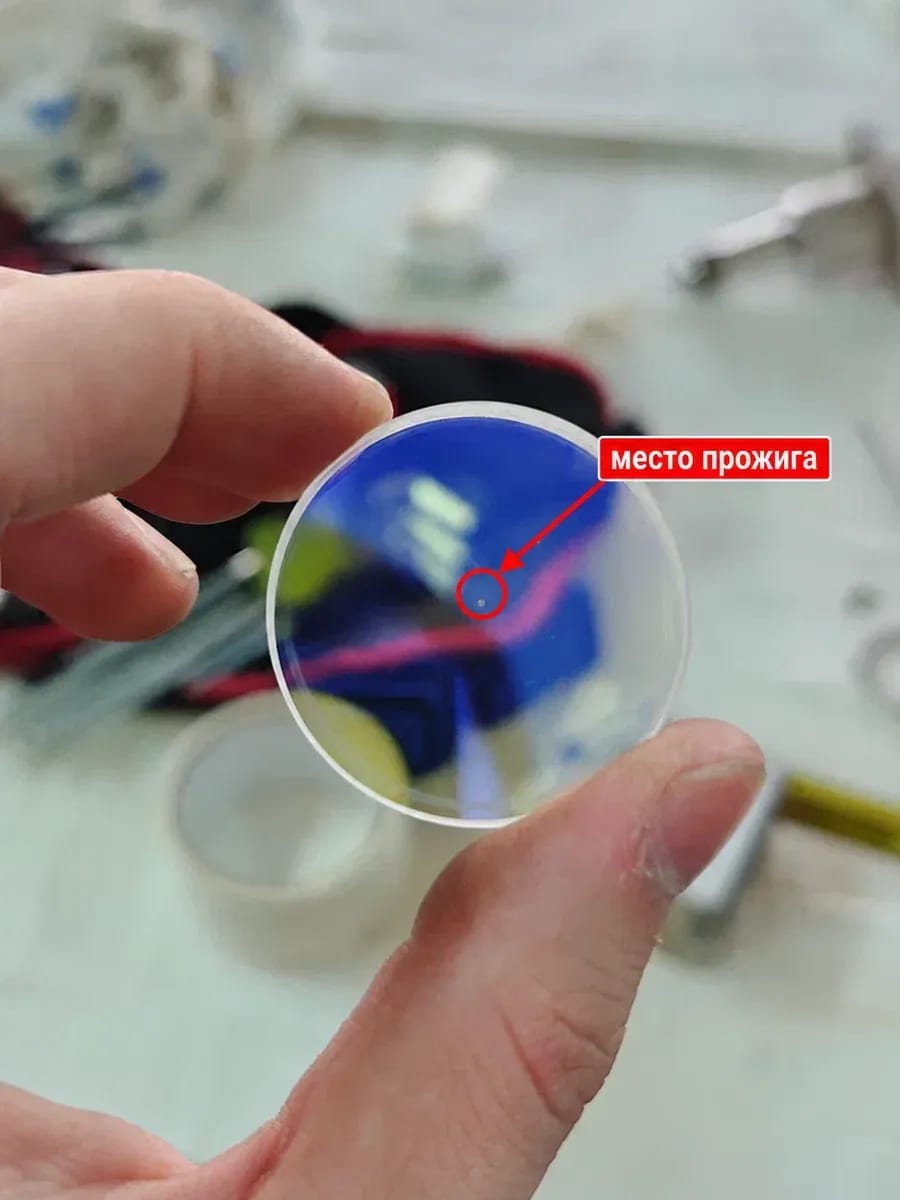
Признаки проблемы: ухудшение прорезания, появление грата, нестабильное качество после ранее успешной обработки.
Что делать технологу:
Проверить состояние защитного стекла в соответствии с регламентом обслуживания конкретной головки.
При выявлении загрязнения или повреждения организовать очистку либо замену по инструкции производителя.
Работы с оптическими компонентами должны выполняться обученным персоналом при безопасном состоянии оборудования.
6. Нестабильная подача технологического газа
Кислород, азот и подготовленный сжатый воздух применяются при разных режимах лазерной резки металла.
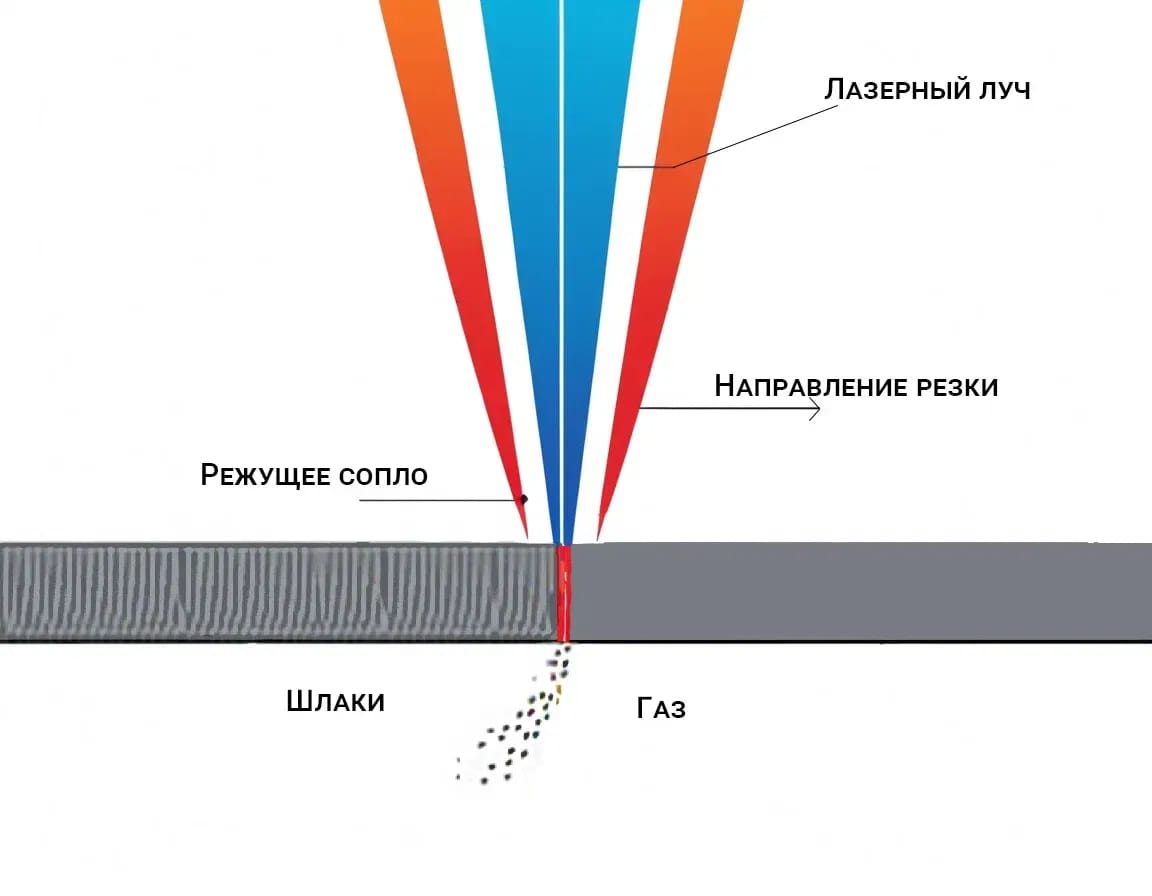
Качество реза зависит от стабильности давления, чистоты газа, состояния магистралей и фильтров.
Недостаточный поток газа может затруднять удаление расплава. Избыточное давление кислорода в некоторых режимах приводит к усиленному окислению и перегреву кромки.
Что делать технологу:
Проверить рабочее давление по показаниям системы, состояние фильтров, герметичность магистралей и работу газовых клапанов.
При резке сжатым воздухом дополнительно контролировать осушитель и отсутствие влаги и масла.
Корректировать параметры подачи следует с учётом материала, сопла и технологической карты.
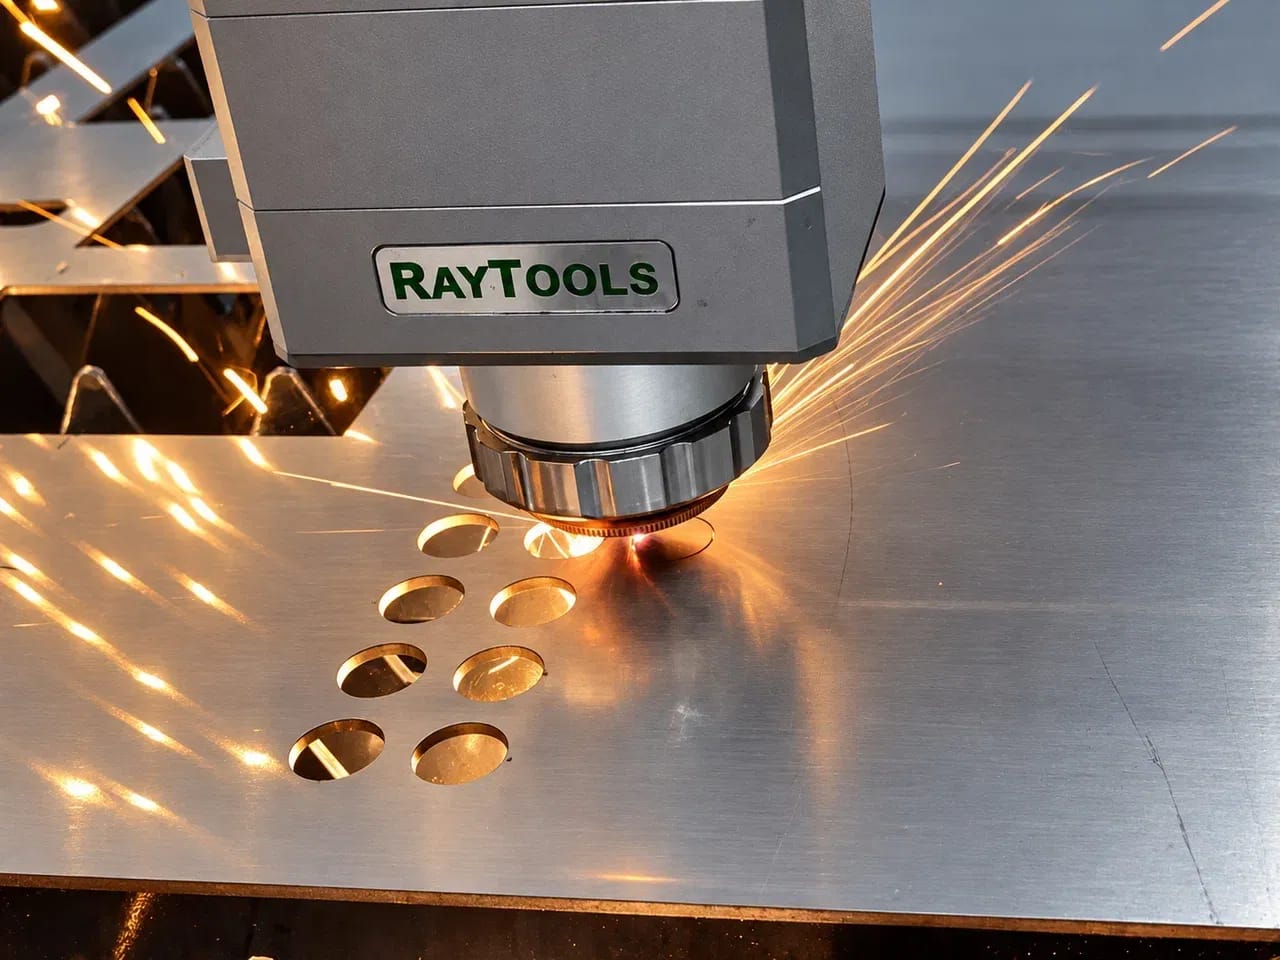
7. Неверная высота режущей головки над металлом
Расстояние между соплом и заготовкой влияет на газовый поток и стабильность обработки.
Слишком большая или недостаточная высота может ухудшить качество реза. Дополнительные проблемы возникают при деформации листа и некорректной работе ёмкостного датчика.
Что делать технологу:
Проверить калибровку системы поддержания высоты, состояние датчика и корректность его показаний.
Убедиться, что лист правильно размещён на рабочем столе, не имеет недопустимых прогибов и не создаёт риска столкновения с головкой.
Если качество меняется в разных частях листа, необходимо проверить стабильность расстояния до поверхности по всему рабочему полю.
8. Ошибки при прожиге металла
Прожиг - начальный этап формирования реза. Неправильные параметры могут приводить к разбрызгиванию расплава, повреждению кромки и загрязнению сопла.
Проблема особенно заметна при обработке толстого металла, когда время и последовательность прожига существенно влияют на результат.
Что делать технологу:
Проверить выбранный режим прожига, положение фокуса, подачу газа и переход к основному контуру.
Если позволяет геометрия детали, скорректировать точку входа и траекторию врезки, чтобы дефекты начального участка не попадали на функциональную кромку.
Использовать только режимы, допустимые для конкретного оборудования.
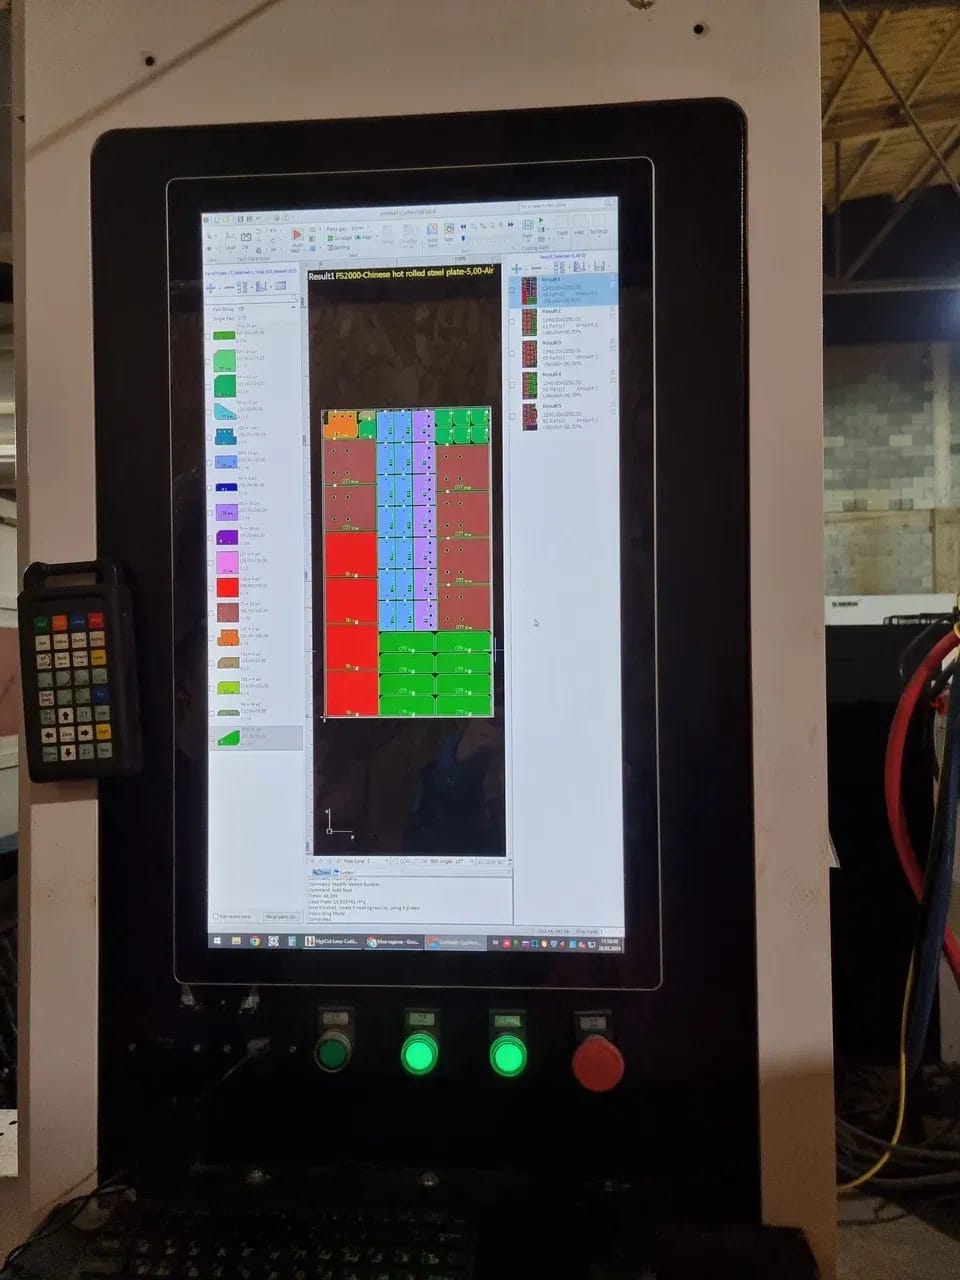
9. Ошибки раскроя и управляющей программы
Брак может возникать даже при правильно настроенной оптике и стабильной работе лазерного источника.
Причинами становятся некорректная компенсация ширины реза, неправильная последовательность обработки, ошибки входных контуров и неудачное размещение деталей.
При плотном раскрое необходимо учитывать тепловые деформации металла и риск смещения небольших вырезанных элементов.
Что делать технологу:
Проверить геометрию чертежа, компенсацию реза, точки врезки и порядок обработки.
При необходимости изменить последовательность резки, расположение деталей или использовать технологические перемычки.
Перед запуском партии выполнить симуляцию программы и контрольный рез.
10. Нарушена точность механики станка
Если геометрические отклонения повторяются на разных материалах и программах, причиной может быть техническое состояние координатной системы.
Износ направляющих, люфт в передачах, ошибки приводов или нарушение геометрии станка способны влиять на размеры и форму деталей.
Что делать технологу:
Проверить диагностические сообщения ЧПУ и результаты обработки тестовых контуров.
При подозрении на механическую неисправность организовать проверку приводов, направляющих и точности позиционирования.
Дополнительно следует контролировать состояние системы охлаждения и отсутствие аварийных сообщений лазерного источника.
При необходимости обратиться в сервисную службу для диагностики и калибровки.
Подробнее о возможностях обслуживания - в разделе «Гарантии и сервис SEKIRUS».
Быстрая диагностика: дефект и возможная причина
| Дефект лазерной резки | Что проверить в первую очередь |
| Грат на нижней кромке | Скорость, фокус, давление газа, состояние сопла |
| Неполный прорез металла | Мощность, скорость, фокусировку, оптику и газоснабжение |
| Оплавление и перегрев кромки | Тепловложение, давление кислорода, параметры обработки углов |
| Неровный рез с выраженными бороздами | Режим резки, газовый поток, высоту головки и состояние механики |
| Разное качество кромки по направлениям | Центровку сопла и состояние режущей головки |
| Отклонение размеров деталей | Компенсацию ширины реза, геометрию станка и точность ЧПУ |
| Дефекты в точке начала резки | Настройки прожига, врезку и положение точки входа |
Важно: одинаковые внешние дефекты могут иметь разные причины. Таблица помогает определить направление диагностики, но не заменяет технологические испытания.
Как технологу снизить процент брака в серийном производстве
Чтобы устранённые дефекты не возвращались, необходим системный контроль процесса.
Рекомендуем использовать следующий алгоритм:
- Зафиксировать дефект. Определить, что именно не соответствует чертежу или техническим требованиям.
- Проверить исходные условия. Сверить материал, его толщину, технологическую карту и состояние оборудования.
- Установить вероятную причину. Проверять сначала те параметры, которые могут объяснять конкретный дефект.
- Провести контрольную обработку. Изменять по одному параметру, сравнивая результаты.
- Сохранить подтверждённые настройки. Зафиксировать сочетание материала, толщины, газа и параметров резки.
- Организовать контроль первой детали. Перед запуском серии проверять размеры и состояние кромки.
Отдельно необходимо соблюдать регламент обслуживания режущей головки, чиллера, газовой системы и механических узлов.
Такой подход помогает уменьшить количество повторных настроек и выявлять отклонения до того, как они затронут всю партию.
Заключение
Сокращение брака при лазерной резке начинается с правильной диагностики. Грат, непрорезы, перегрев и отклонения геометрии не всегда требуют ремонта станка — нередко причина находится в технологических параметрах, материале или состоянии расходных компонентов.
Главная задача технолога — обеспечить повторяемость качества, а не добиться одного удачного реза. Для этого нужны проверенные технологические карты, контроль первой детали и своевременное обслуживание оборудования.
SEKIRUS — российский производитель лазерного оборудования для металлообработки. Мы предлагаем лазерные станки для резки металла, техническое сопровождение, пусконаладку и сервис.
Столкнулись с нестабильным качеством лазерной резки? Обратитесь к специалистам SEKIRUS для консультации по диагностике оборудования и возможным сервисным работам.
Телефон: 8-800-600-11-16
Email: info@sekirus-laser.ru


