


Какую толщину металла можно сваривать ручной лазерной сваркой

11 ноября 2026 г.
Какую толщину варит лазерная сварка? Универсального предела в миллиметрах для всех ручных аппаратов нет. Результат зависит от марки металла, мощности и оптики, типа стыка, зазора, подготовки кромок и критериев приемки. Если лазер расплавил металл на определенную глубину, это еще не означает, что соединение соответствует требованиям прочности и контроля.
От чего зависит допустимая толщина
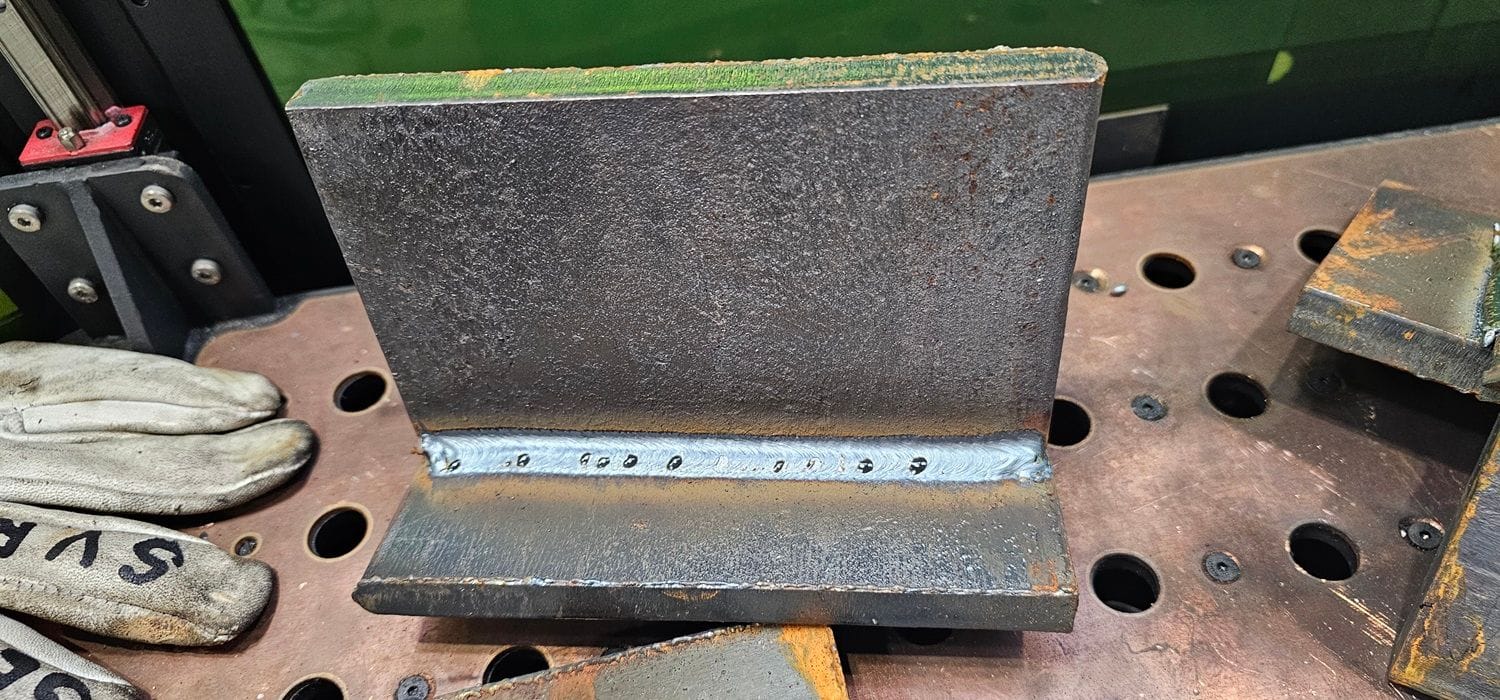
Материал и состав сплава. У нержавеющей и углеродистой стали, алюминия различаются свойства и условия формирования шва. Марка металла, покрытие и состояние поверхности также влияют на процесс. Результат на одном сплаве нельзя переносить на другой без проверки.
Тип соединения. Стыковой, нахлесточный, угловой и тавровый швы отличаются геометрией и требованиями к провару. В стыке важно соединить расчетное сечение; в нахлесте - обеспечить связь между слоями. Толщина листа не описывает задачу без чертежа шва.
Зазор и подготовка кромок. Неровный рез, заусенцы, загрязнение, смещение деталей и нестабильное прилегание осложняют формирование шва. При ручной работе оператору приходится удерживать положение головки относительно стыка; приспособление для фиксации часто столь же важно, как выбор мощности.
Режим и критерий качества. Важны фокус, скорость, колебание луча, защитный газ и присадочная проволока. Ровный внешний валик не доказывает достаточный провар, прочность и отсутствие внутренних дефектов: требования к приемке задают до подбора режима.
Почему одной мощности недостаточно
По запросам «лазерная сварка 1500 Вт - толщина металла» и «лазерная сварка 2000 Вт - толщина металла» часто ищут одно число. Но номинальная мощность - это только параметр источника, а не готовый допуск на шов. На результат влияют также оптика, режим, геометрия стыка и движение сварочной головки.
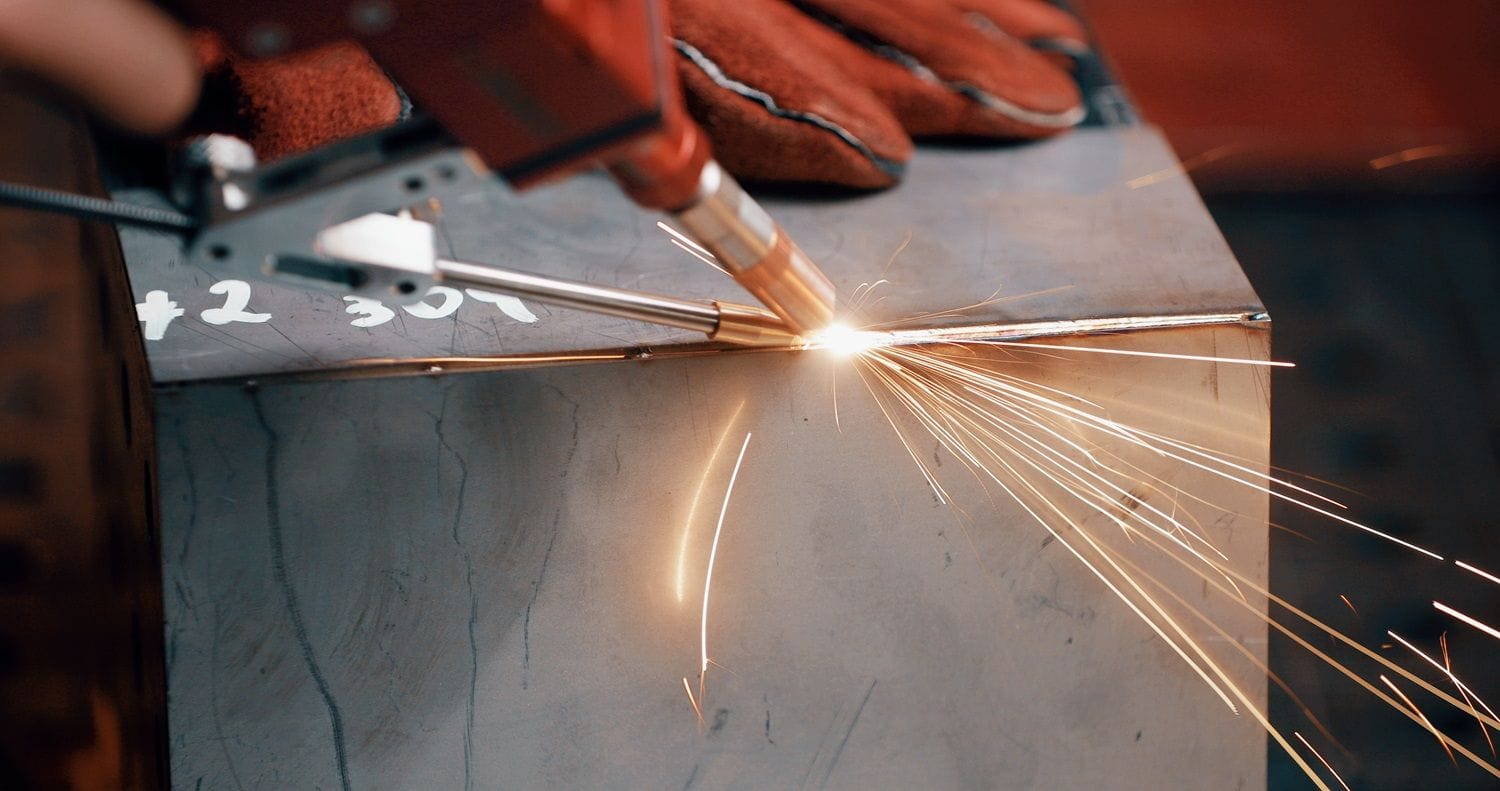
В каталоге лазерной сварки SEKIRUS есть конфигурации на 1500, 2000 и 3000 Вт. Сравнивайте их по одному материалу, типу стыка, подготовке деталей и методу приемки. Актуальные варианты представлены в разделе ручных сварочных аппаратов.
Например, SEKIRUS SVR 3000 имеет мощность 3000 Вт. Это определяет класс источника, но не доказывает возможность получить заданный провар на любой детали. Нужны условия испытания и результат контроля.
Нержавейка, углеродистая сталь и алюминий: почему одинаковая толщина не означает одинаковую сварку
Представим три производственные задачи: сварить корпус из нержавеющей стали, собрать конструкцию из углеродистой стали и изготовить алюминиевую ёмкость. Толщина металла во всех случаях может быть одинаковой, но требования к сварке будут различаться.
Разберём, почему это важно при выборе ручного лазерного аппарата
Нержавеющая сталь: когда важен не только прочный, но и аккуратный шов.
При изготовлении корпусов оборудования, металлических шкафов и декоративных элементов большое значение имеет внешний вид соединения.
Ручная лазерная сварка позволяет локально нагревать металл и при грамотной настройке уменьшать деформации. Для тонкостенных изделий это существенное преимущество.
Но представим другую задачу - сварку герметичной ёмкости. Здесь уже недостаточно получить визуально ровный шов. Необходимо проверить его сплошность, глубину проплавления и соответствие требованиям к герметичности.
Таким образом, одинаковая толщина нержавейки ещё не означает одинаковых требований к сварочному аппарату.
Углеродистая сталь: когда на первый план выходит прочность
При изготовлении каркасов, рам и других металлоконструкций сварной шов нередко воспринимает рабочие нагрузки. Поэтому особенно важно обеспечить надёжное соединение деталей.
С увеличением толщины стали усложняется задача получения необходимой глубины проплавления. При этом качество зависит не только от мощности аппарата, но и от подготовки кромок, точности сборки и выбранного режима.
Например, плотный стык и соединение с заметным зазором требуют разных технологических решений даже при одинаковой толщине металла.
Главное здесь - не просто соединить детали, а получить шов, характеристики которого соответствуют назначению конструкции.
Алюминий: когда свойства материала меняют подход к сварке
Алюминий хорошо проводит тепло, поэтому энергия быстро отводится от зоны сварки. Одновременно высокая отражательная способность и оксидная плёнка на поверхности создают дополнительные технологические сложности.
Из-за этого настройки, подходящие для стали, нельзя автоматически использовать для алюминиевых деталей той же толщины.
Для получения качественного соединения необходимо учитывать марку сплава, подготовку поверхности, параметры защитного газа и особенности присадочного материала. Для некоторых алюминиевых сплавов дополнительно оценивают риск образования пор и трещин.
В результате выбор аппарата зависит не только от толщины алюминия, но и от того, какое изделие предстоит изготовить и какие требования предъявляются к шву.
Что объединяет все три случая?
Во всех примерах толщина металла - только один из параметров выбора.
Реальная задача технолога - определить, способен ли аппарат сформировать соединение требуемого качества на конкретной детали.
Именно поэтому при сравнении лазерных сварочных аппаратов важно смотреть не только на мощность и максимальную заявленную толщину, но и на условия сварки, тип соединения и результаты проверки образцов.
Как читать таблицу возможностей сварочного аппарата
Проверенная таблица должна связывать модель, сплав, соединение, режим, толщину, критерий качества и источник испытаний. Если условия не приведены, запись «варит столько-то миллиметров» не является надежным основанием для покупки.
Когда протоколов по вашей детали пока нет, используйте матрицу исходных данных. Она поможет подготовить технический запрос и сравнить предложения без выдуманных «предельных» значений.
Матрица исходных данных для проверки применимости ручной лазерной сварки
| Что оцениваем | Что сообщить поставщику? | Зачем это нужно | Чем подтвердить |
|---|---|---|---|
| Материал | Марка стали или алюминиевого сплава; состояние поверхности | Определяет свариваемость и подбор технологии | Маркировка материала, сертификат партии |
| Геометрия | Толщина каждого элемента; тип стыка; доступ к шву | Связывает размеры заготовки с требуемым сечением соединения | Чертеж, эскиз или 3D-модель |
| Сборка | Зазор, смещение кромок, фиксация деталей | Влияет на повторяемость формирования шва | Фото собранного узла, допуски |
| Процесс | Модель и мощность аппарата; газ; присадка; режим | Позволяет воспроизвести условия испытания | Карта режима и комплектация |
| Качество | Полный/частичный провар; внешний вид; герметичность; нагрузка | Задает измеримый критерий приемки | ТЗ, норматив или требования КД |
| Проверка | Метод контроля и результат на образце | Отделяет наблюдение от подтвержденной применимости | Акт, протокол, фото макрошлифа при наличии |
Примечание: матрица не задает режимов и предельных толщин. Проверка одного образца не заменяет подтверждение повторяемости процесса на серии.
Когда стоит рассмотреть автоматизацию сварки
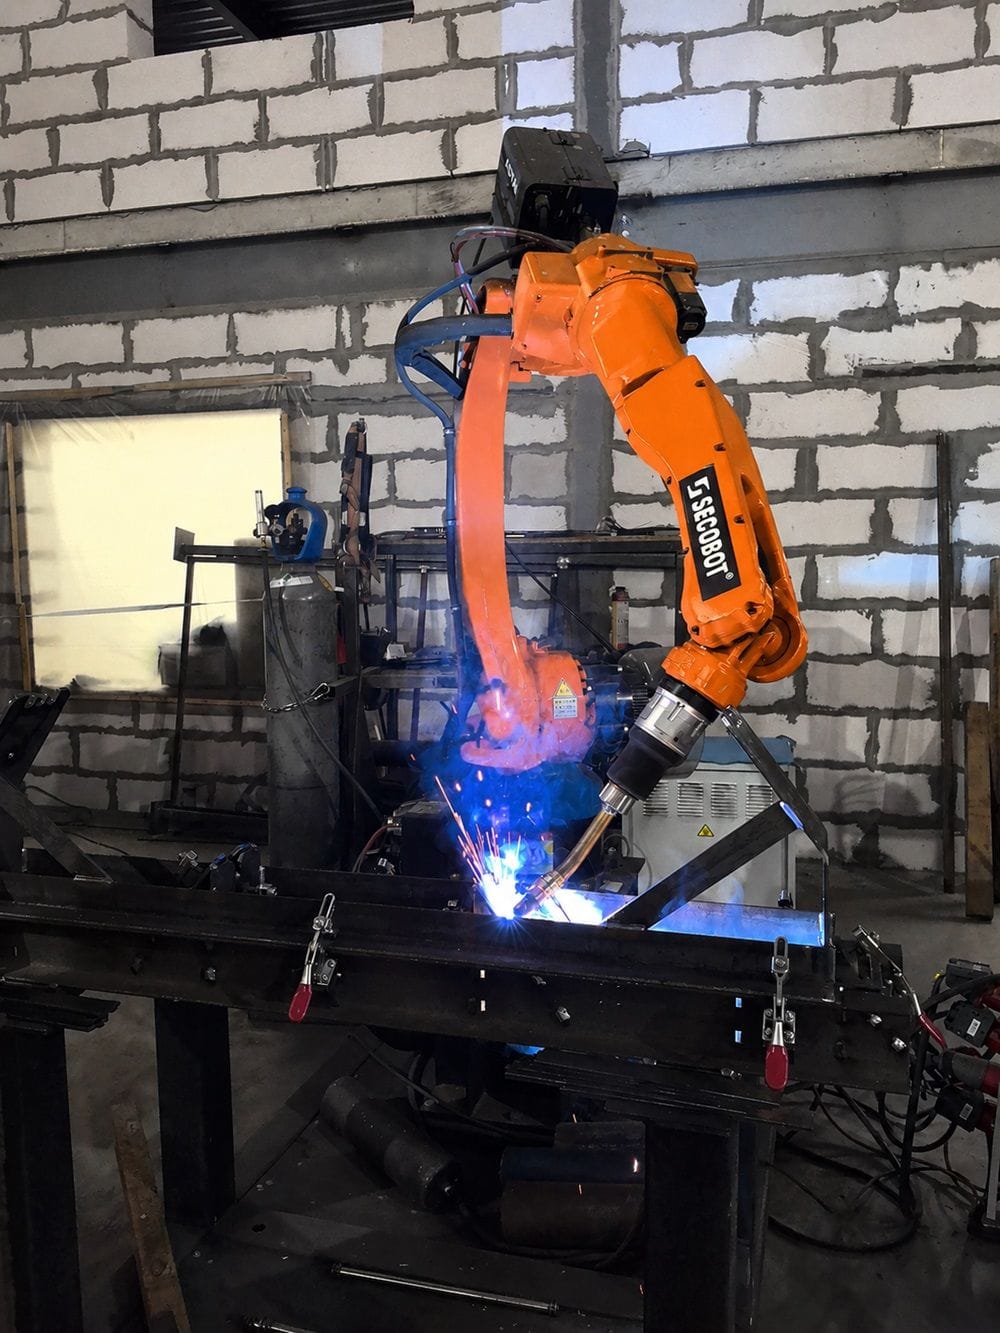
Ручная сварка уместна для разнообразных деталей и доступных швов при сменном ассортименте. Для больших партий одинаковых изделий, длинных повторяющихся швов и жестких требований к воспроизводимости стоит сравнить ручной пост и автоматизированный комплекс.
Роботизированные сварочные комплексы помогают стабилизировать траекторию и работать с оснасткой. Но роботизация сама по себе не увеличивает допустимую толщину: нужны подходящий источник, подготовка деталей, подтвержденный режим, контроль шва и безопасная рабочая зона.
При организации участка учитывают прямое и отраженное излучение, доступ посторонних, ограждения, удаление аэрозолей и подготовку оператора. Меры защиты определяют по документации установки, оценке рисков и действующим требованиям; статья в интернете не заменяет инструкцию.
Что передать специалисту для проверки своей детали
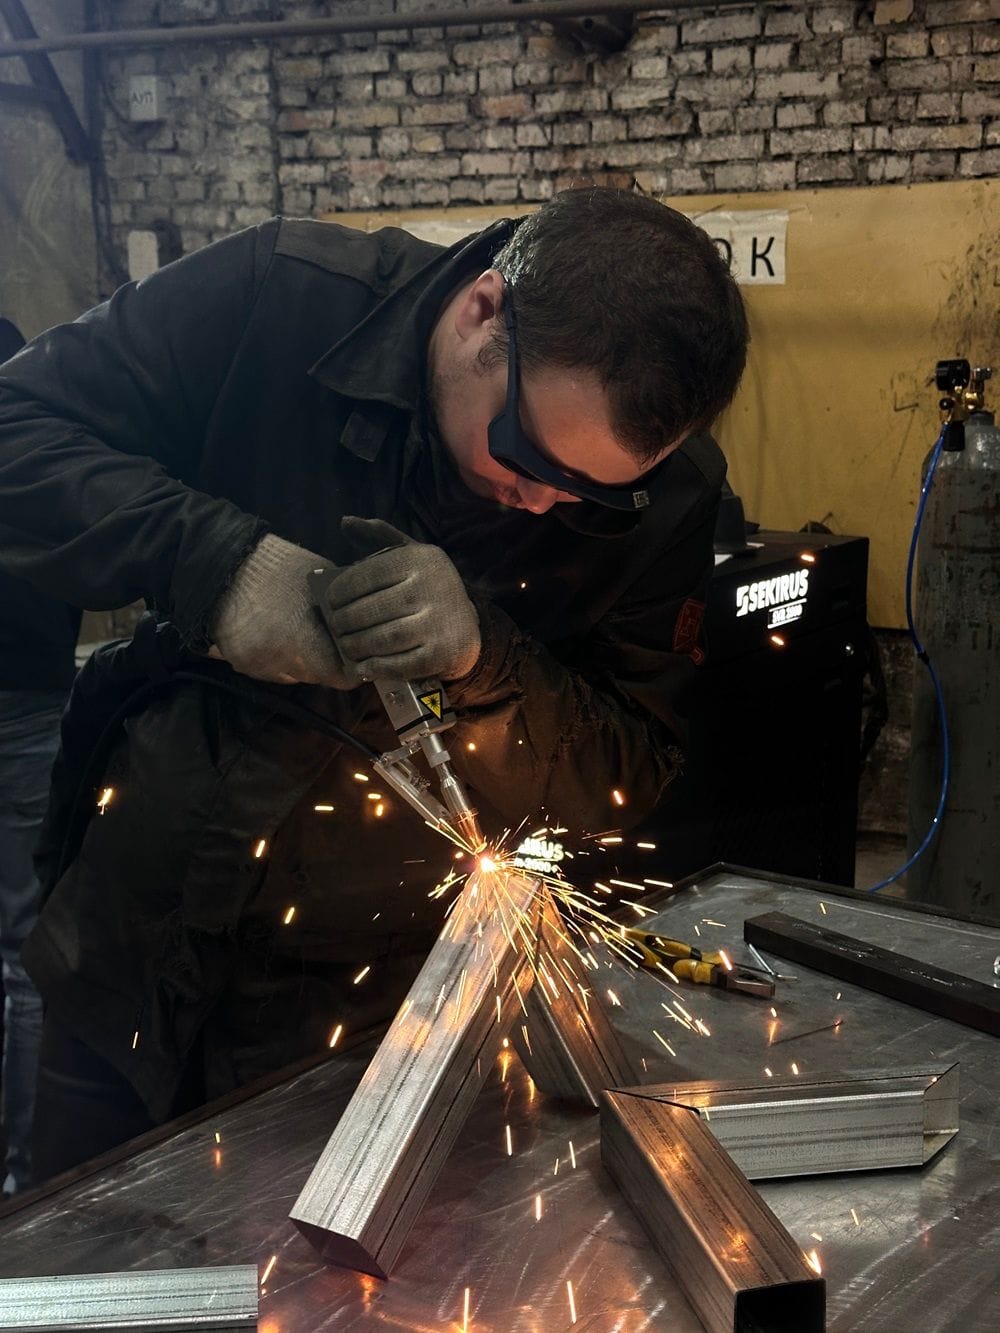
Для технического подбора укажите не только толщину металла, но и характеристики детали:
- Материал: точная марка металла и, при наличии, сертификат; состояние поверхности и покрытия.
- Размеры: толщина каждого элемента, длина и расположение швов, габариты изделия.
- Соединение: чертеж или эскиз, положение деталей, тип стыка и доступ к обратной стороне.
- Качество: нужен ли полный провар, герметичность, заданная прочность, требования к внешнему виду и допускам на деформацию.
- Сборка: возможный зазор между деталями, способ фиксации, ожидаемые отклонения партии.
- Производство: объем выпуска, ассортимент, длина смены и необходимость повторяемой траектории.
- Контроль: предусмотренные КД испытания или методы приемки готового соединения.
На основании этих данных специалист выбирает возможные конфигурации и согласует способ подтверждения результата на образце, если такая проверка необходима и доступна. Для ответственных узлов критерии и метод контроля определяют до испытаний.
Частые вопросы (FAQ)
Можно ли выбирать аппарат только по мощности?
Нет. Мощность характеризует источник, а пригодность определяется материалом, стыком, режимом и требованиями к шву. Одна цифра мощности не означает гарантированную толщину провара.
Как влияет зазор между деталями?
Зазор влияет на сварочную ванну и риск дефектов. Допуск зависит от стыка, режима, присадки и фиксации. Передайте поставщику реальные отклонения сборки.
Можно ли переносить результаты испытаний со стали на алюминий?
Нет. У стали и алюминия различаются теплопроводность, состояние поверхности и требования к газовой защите. Одинаковая толщина не означает одинаковый режим.
Когда нужен пробный шов на образце?
Когда нет проверенных данных именно для вашего сплава, толщины, соединения и приемки либо меняются условия сборки. Метод контроля согласуют заранее.
Итог: толщину проверяют по детали, а не только по паспорту
Вместо вопроса «сколько миллиметров варит аппарат?» важно выяснить, обеспечит ли выбранная конфигурация требуемый шов на конкретной детали. Сначала определяют материал, соединение и критерии контроля, затем сравнивают мощности и технологии. Это уменьшает риск ошибочного выбора оборудования.
Передайте нам марку материала, толщину и чертеж сварного соединения - специалисты SEKIRUS помогут подобрать подходящую конфигурацию и определить следующий шаг проверки вашей задачи.
Телефон: 8 800 600-11-16 | Почта: info@sekirus-laser.ru.
