


Как выбрать лазерный труборез для труб и профилей

19 ноября 2026 г.
Предприятию нужен лазерный труборез. Казалось бы, достаточно определить мощность лазера, максимальный диаметр трубы и выбрать подходящую по цене модель. Но на практике такой подход может привести к покупке оборудования, которое не справляется с нужным ассортиментом или ограничивает производительность участка.
Один станок подходит для серийной резки небольших деталей, другой - для длинномерных и тяжёлых заготовок. Третий позволяет выполнять сложные контуры, резку под углом и дополнительные технологические операции.
Правильный выбор лазерного трубореза начинается не с мощности, а с анализа деталей, которые предстоит изготавливать.
Разберём, какие характеристики действительно важны, когда нужна автоматическая загрузка и как сравнить несколько моделей без ошибок.
Планируете приобрести лазерный труборез? Отправьте специалистам SEKIRUS чертежи деталей, параметры труб и предполагаемый объём производства. Наши менеджеры и инженеры помогут подобрать оборудование под ваши задачи.
Посмотреть доступные модели можно в каталоге лазерных труборезов SEKIRUS.
1. Какие трубы и детали предстоит обрабатывать
Первый этап выбора - определить ассортимент металлопроката и требования к готовым изделиям.
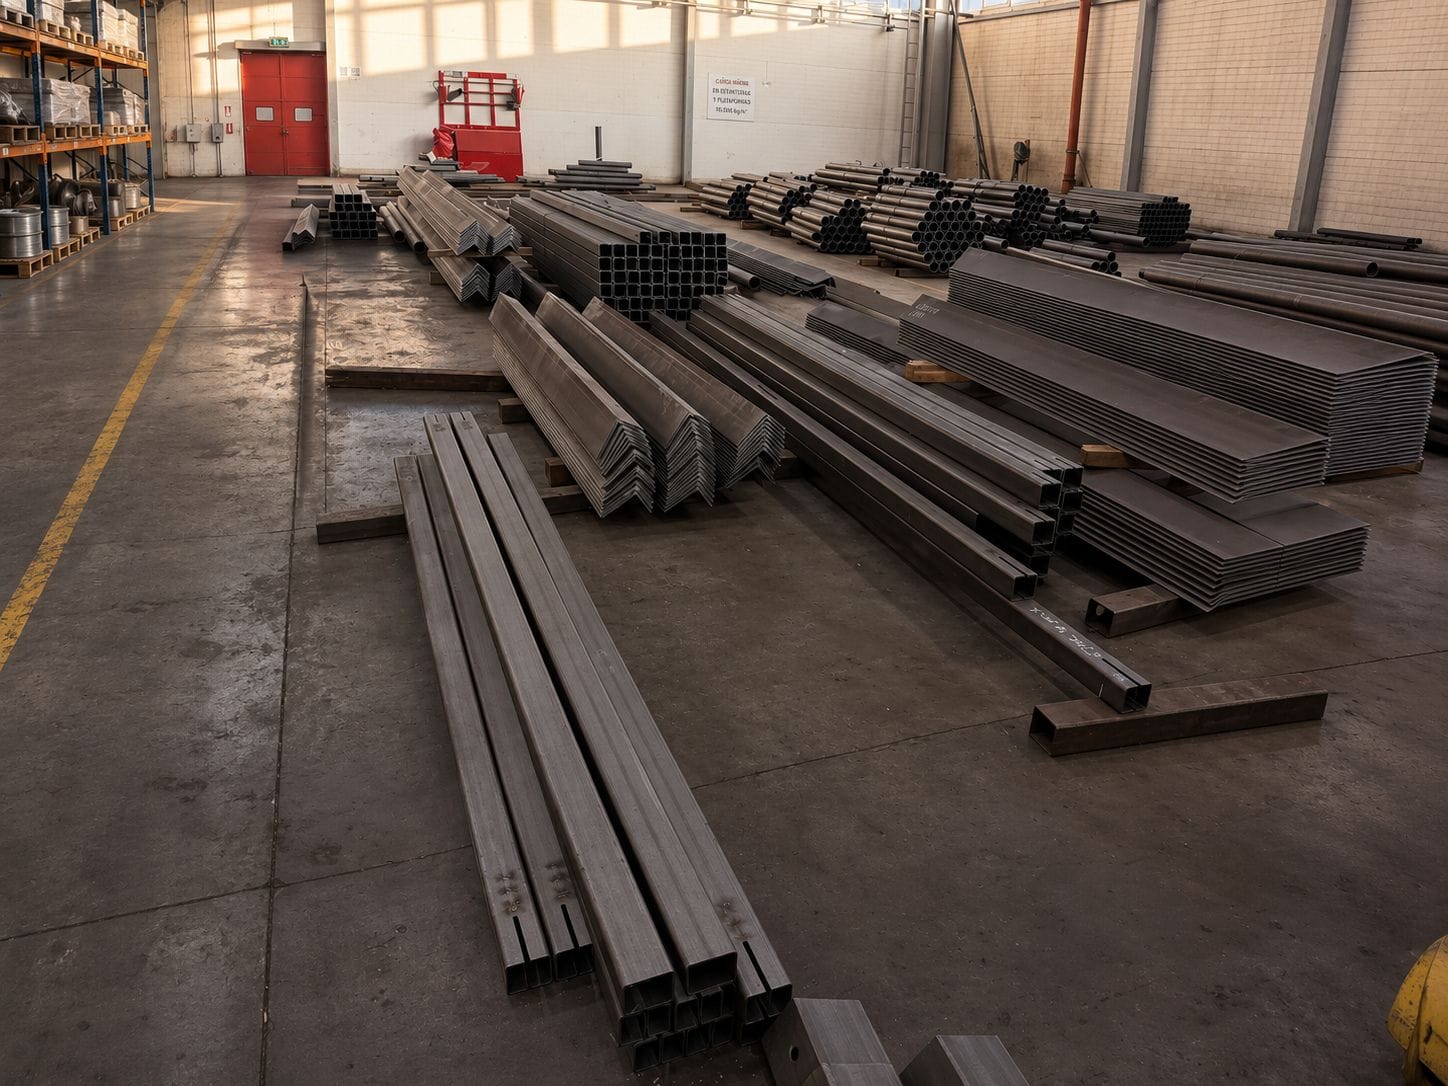
Лазерные труборезы применяются для обработки круглых, квадратных, прямоугольных и других видов металлических труб и профилей. Но возможности станков различаются: не каждое оборудование рассчитано на одинаковые сечения, длину или массу заготовок.
Форма и размеры профиля
Начните с перечня материалов, которые регулярно поступают на производство.
Для каждой позиции определите:
- Форму сечения: круглая, квадратная, прямоугольная труба, швеллер, уголок, двутавр и др.
- Размеры: наружный диаметр либо ширина и высота профиля.
- Толщину стенки: минимальную, основную и максимальную.
- Марку металла: углеродистая сталь, нержавеющая сталь, алюминиевый сплав и другие материалы.
- Длину исходной заготовки: например, 3, 6 или 12 м.
- Массу одной трубы: особенно важно для длинномерного и толстостенного проката.
Почему нельзя ориентироваться только на максимальный диаметр патрона?
Потому что возможность зажать трубу ещё не означает, что станок обеспечит её устойчивую подачу и качественную резку. На результат влияют геометрия профиля, конструкция кулачков, система опор и масса заготовки.
Например, квадратная труба и уголок с близкими габаритами требуют разных условий фиксации.
Учитывайте не только трубу, но и готовую деталь
Представим два производства.
Первому необходимо нарезать трубы на прямые отрезки. Второму - изготовить детали с отверстиями, фигурными вырезами, пазами и подготовленными фасками под сварку.
Исходный материал может быть одинаковым, но требования к оборудованию будут существенно различаться.
Поэтому вместе с размерами трубы нужно определить:
- Длину готовых деталей.
- Количество отверстий, пазов и вырезов.
- Необходимость резки под углом.
- Требования к точности и качеству кромки.
- Количество изделий в партии.
Чем точнее описана готовая деталь, тем проще выбрать подходящий станок без переплаты за ненужные функции.
2. Как выбрать мощность лазерного трубореза
Мощность лазерного источника влияет на возможности обработки металла, но не определяет производительность станка сама по себе.
Для выбора мощности необходимо учитывать три основных фактора: материал, толщину стенки и требования к скорости и качеству реза.
Например, углеродистая и нержавеющая сталь отличаются по свойствам. Для их обработки применяются разные режимы, включая параметры мощности, скорости и вспомогательного газа.
Но даже если два станка оснащены лазерами одинаковой мощности, итоговое время изготовления детали может различаться.
Почему более мощный лазер не всегда означает более быстрый выпуск
Время изготовления детали складывается из нескольких операций:
- Загрузка и позиционирование заготовки.
- Поворот и перемещение трубы.
- Пробивка отверстий.
- Непосредственная лазерная резка.
- Переходы между контурами.
- Выгрузка готовых деталей.
Если предприятие выпускает короткие изделия с большим количеством отверстий, значительную часть цикла могут занимать именно вспомогательные перемещения.
Поэтому при сравнении оборудования следует учитывать не только мощность лазера, но и динамику патронов, ускорение осей, систему управления и организацию подачи материала.
Хороший пример - высокоскоростной труборез SEKIRUS P2602M-12600G мощностью 3000 Вт.
Модель рассчитана на обработку труб и профилей небольшого сечения. Максимальная скорость перемещения заднего патрона составляет 190 м/мин, частота вращения - до 300 об/мин. Такие характеристики особенно востребованы при серийном изготовлении коротких деталей.
Важно различать скорость перемещения патрона и скорость непосредственной лазерной резки: это разные показатели.
3. Патроны, опоры и остаток трубы: почему конструкция имеет значение
Патроны удерживают и вращают трубу во время обработки. От качества фиксации зависят устойчивость заготовки, точность позиционирования и стабильность резки.
При выборе лазерного трубореза необходимо оценивать не только диапазон зажима, но и конструкцию всей системы подачи.
Два или три патрона?
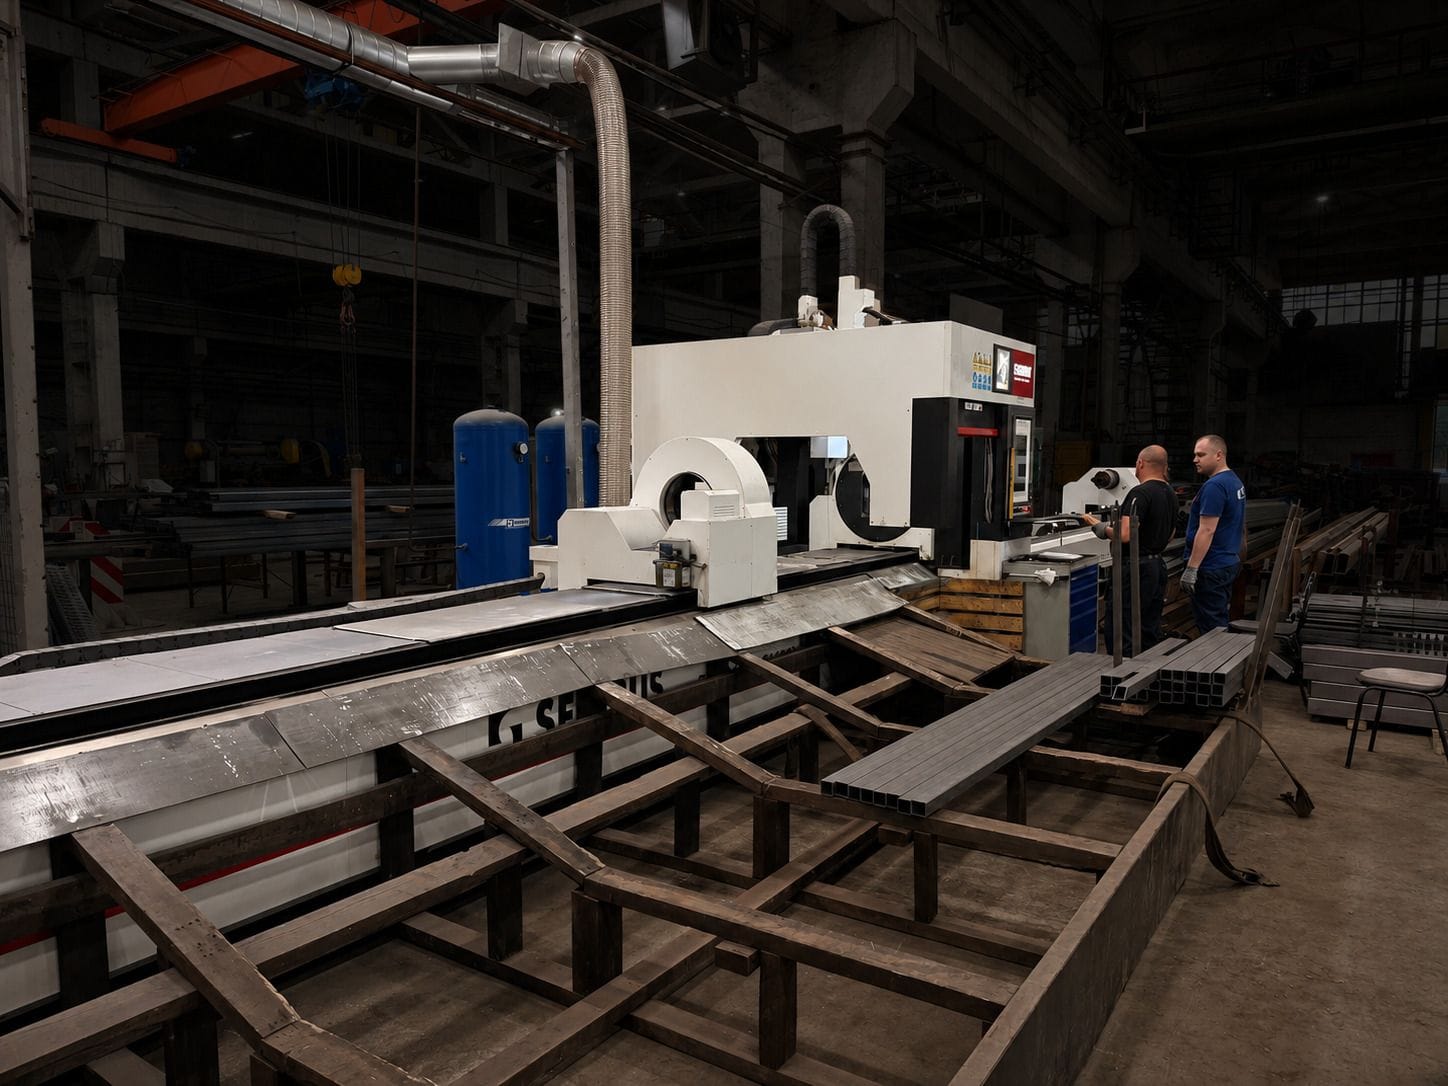
Двухпатронные труборезы широко применяются при обработке круглых и профильных труб. Один патрон обеспечивает фиксацию в рабочей зоне, второй участвует в удержании, подаче и позиционировании заготовки.
Такая конструкция подходит для многих задач серийного производства.
Трёхпатронные системы позволяют иначе организовать поддержку и перехват длинномерных заготовок. Они особенно интересны при обработке длинных труб, когда важно контролировать положение материала и уменьшать технологический остаток.
Однако количество патронов само по себе не определяет точность станка или величину остатка. Необходимо учитывать конкретную конструкцию и технологию обработки.
Зачем нужны дополнительные опоры
Длинная труба под собственным весом может прогибаться. При вращении возникают дополнительные нагрузки, которые влияют на устойчивость заготовки.
Для решения этой задачи применяются роликовые, пневматические и сервоприводные опоры.
Они поддерживают трубу в процессе подачи и вращения, помогают сохранять её положение относительно патронов и уменьшают риск вибраций.
Особенно важна система поддержки при обработке длинных и тонкостенных профилей.
Что такое технологический остаток трубы
После завершения раскроя часть исходной заготовки может оставаться в зоне зажима.
В серийном производстве такие остатки накапливаются и увеличивают расход металла.
Поэтому при выборе трубореза стоит оценивать, сколько готовых деталей удаётся получить из одной трубы и какая часть материала остаётся неиспользованной.
Для отдельных моделей SEKIRUS предусмотрены технологии резки с нулевым технологическим остатком. Например, у P2602M-12600G режущая головка может выходить за патрон, а дополнительная фиксация поддерживает заготовку при обработке последнего участка.
Меньший остаток особенно важен при регулярной работе с дорогостоящим прокатом и большими партиями одинаковых деталей.
4. Когда лазерному труборезу нужна автоматическая загрузка
Одна из распространённых причин снижения производительности - ожидание следующей заготовки.
Станок завершил обработку трубы, но новую ещё необходимо подать, установить и зафиксировать. При коротком цикле резки эти паузы становятся существенной частью рабочего времени.
Система автоматической загрузки помогает организовать непрерывную последовательность производственных операций.
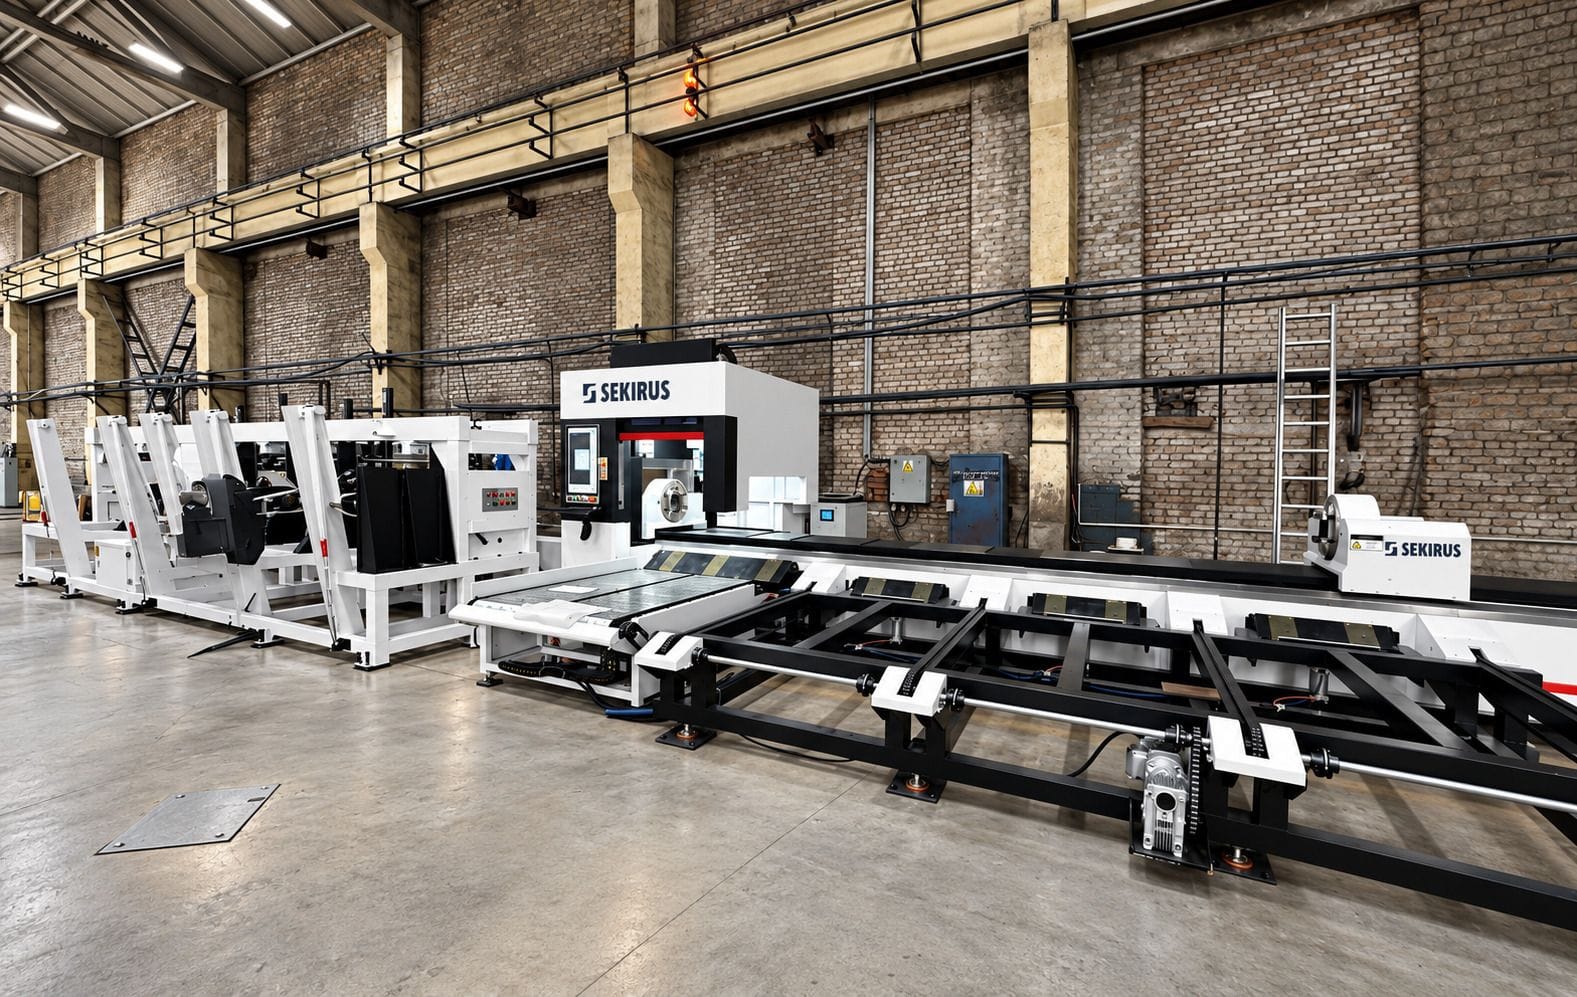
Когда автозагрузка особенно полезна
Автоматизация подачи востребована, если:
- Предприятие регулярно выпускает большие партии однотипных деталей.
- Используется длинномерный трубный прокат.
- Время загрузки занимает значительную часть производственного цикла.
- Необходимо сократить ручные операции с заготовками.
- Планируется организация поточного участка металлообработки.
При таком сценарии дополнительное оборудование помогает повысить ритмичность работы и уменьшить зависимость производственного цикла от ручной подачи каждой трубы.
В каталоге SEKIRUS представлены лазерные труборезы с системой автозагрузки.
Всегда ли нужна автозагрузка?
Нет. Если предприятие выполняет единичные заказы и постоянно меняет типоразмеры труб, затраты времени на переналадку системы подачи могут снизить преимущества автоматизации.
При выборе необходимо сопоставить:
| Условия производства | Подход к загрузке |
| Единичные детали, частая смена ассортимента | Ручная или механизированная загрузка |
| Небольшие и средние партии | Выбор зависит от длительности цикла и трудоёмкости подачи |
| Регулярные серии одинаковых деталей | Автоматическая загрузка позволяет сокращать паузы |
| Длинные и тяжёлые трубы | Необходима система подачи, рассчитанная на массу и геометрию проката |
Не менее важна выгрузка готовых изделий.
При обработке длинных деталей или большом объёме выпуска разгрузочный участок также может ограничивать производительность.
Поэтому при проектировании линии рассматривают весь маршрут материала: от загрузки исходной трубы до удаления готовой детали из рабочей зоны.
5. Отверстия, фаски и дополнительные операции: какие функции действительно нужны
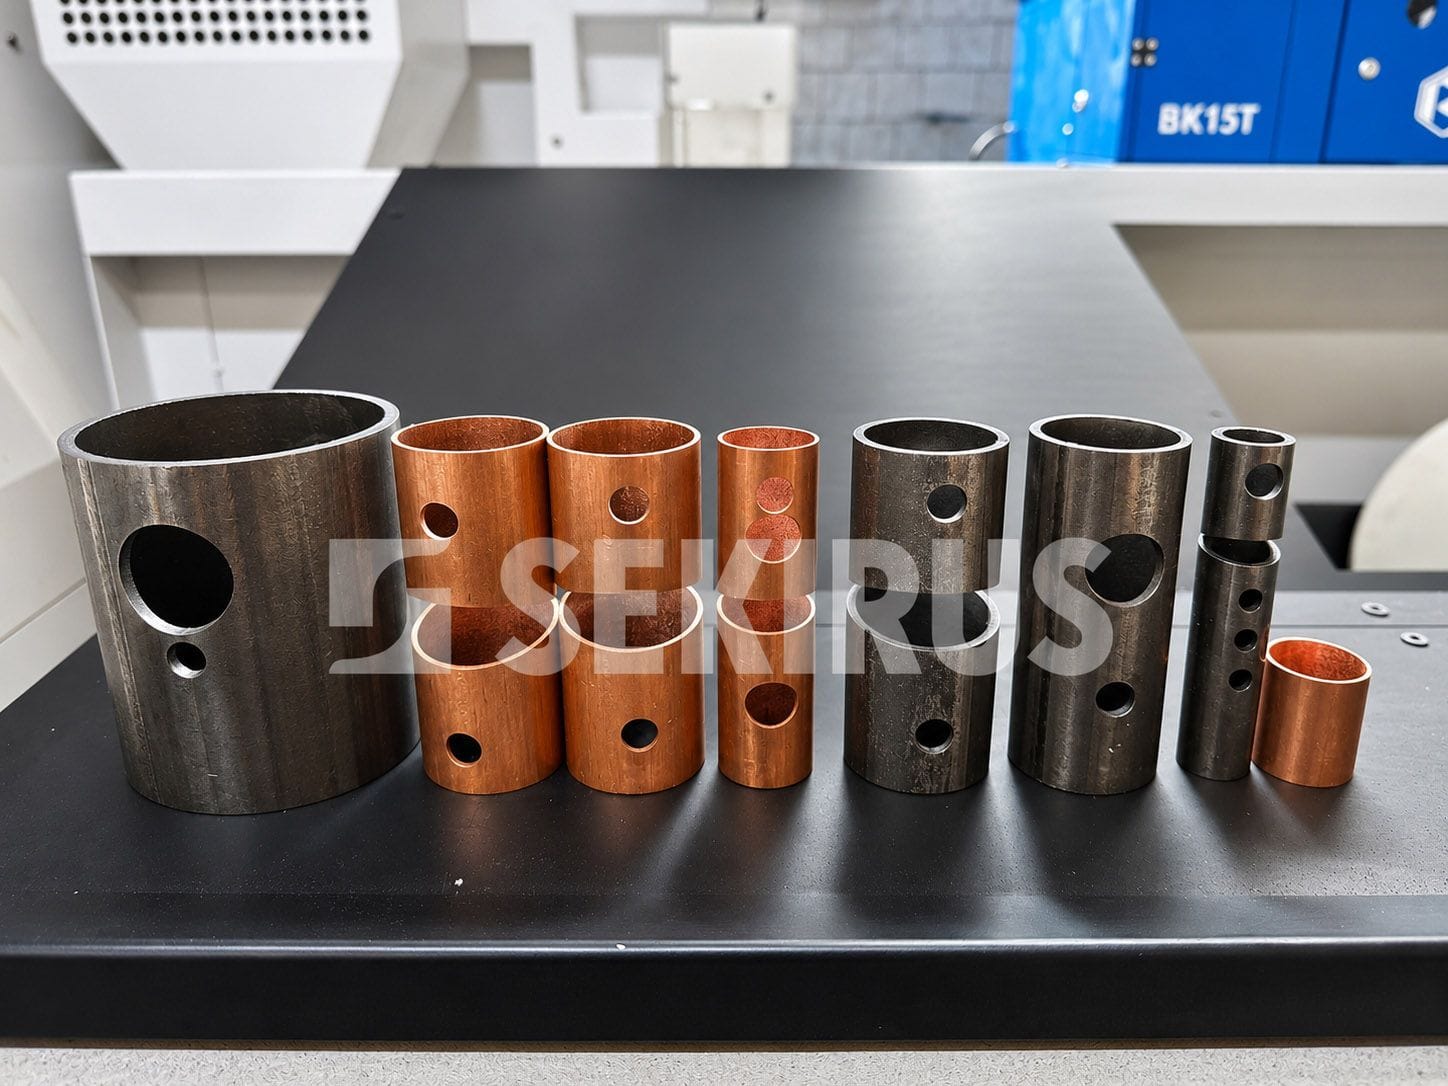
Современный лазерный труборез способен выполнять гораздо больше операций, чем простая резка трубы на заданную длину.
Но состав доступных функций зависит от конструкции станка, режущей головки, программного обеспечения и установленной оснастки.
Прямая резка и фигурные контуры
Стандартные задачи лазерной обработки включают резку труб, формирование отверстий, пазов, вырезов и сложных контуров.
Это позволяет получать детали, подготовленные к последующей сборке и сварке, сокращая потребность в отдельных операциях механической обработки.
Резка под углом и подготовка фаски
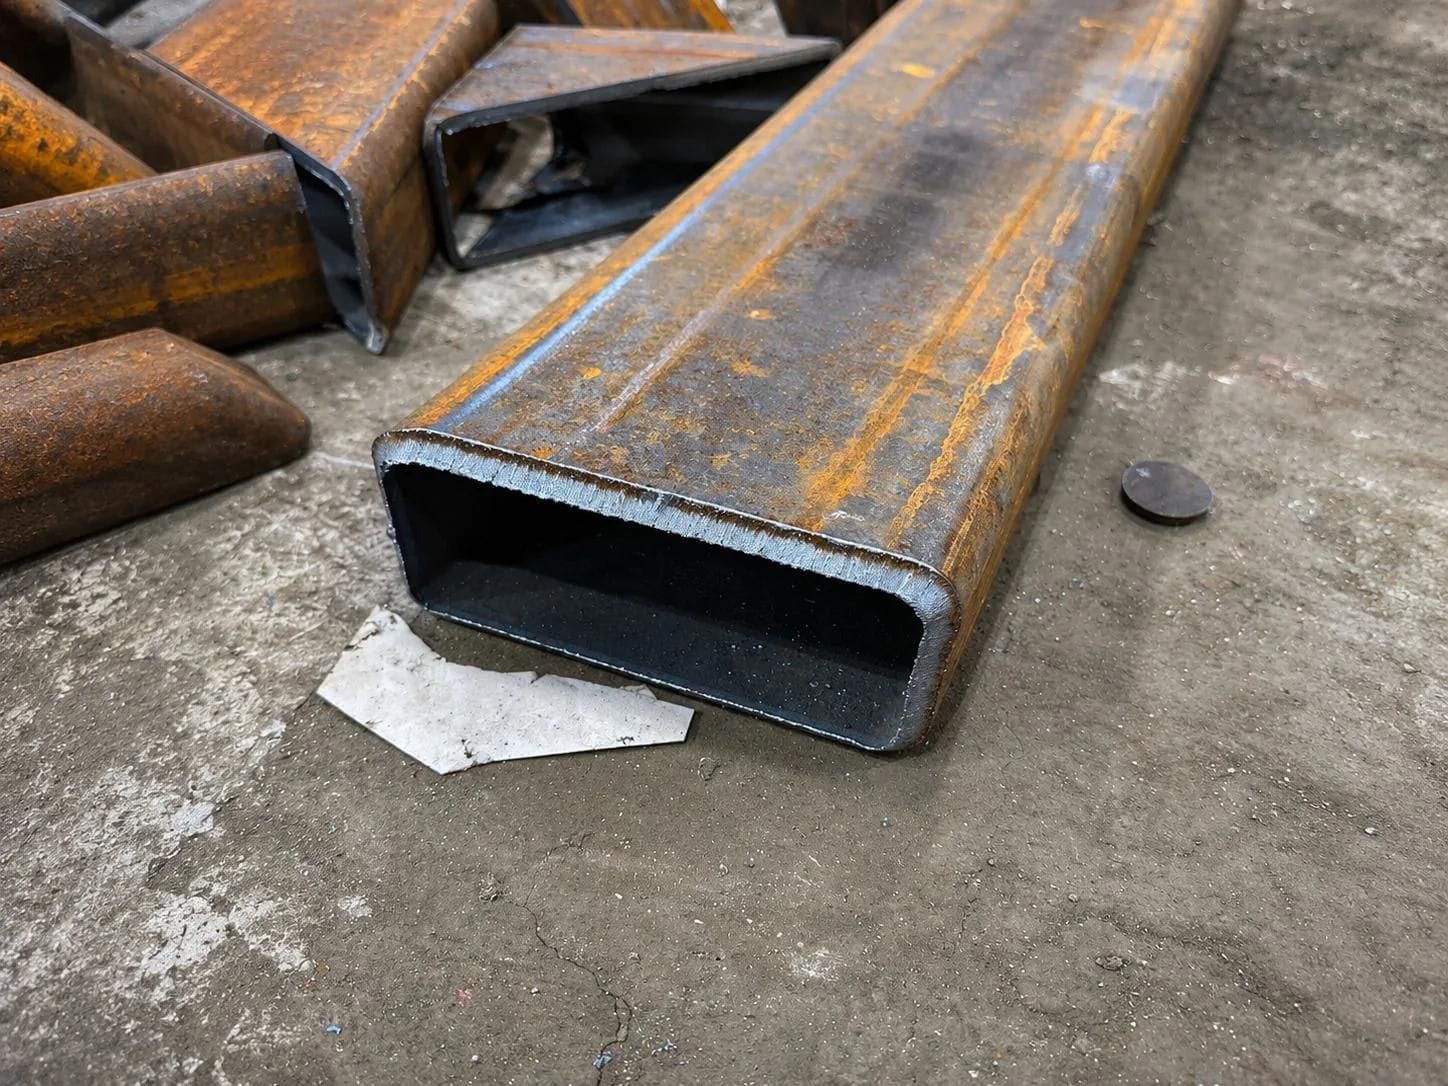
Если соединение деталей требует наклонной кромки, необходимо оборудование с соответствующей поворотной режущей системой.
Обычная головка для прямой резки и многокоординатная система для обработки под углом выполняют разные задачи.
Для таких производств в каталоге SEKIRUS предусмотрены лазерные труборезы с резкой под углом.
В частности, SEKIRUS P2607M-1501500-AR-X5 предназначен для обработки крупногабаритного металлического профиля и предусматривает многокоординатную резку со снятием фаски.
Сверление, нарезание резьбы и специальные модули
Для некоторых производств важно выполнять несколько операций на одной установке.
В таких случаях рассматриваются комплексы, объединяющие лазерную резку с дополнительными технологическими узлами.
Например, модель SEKIRUS P2606M 12600LSF-SВ может оснащаться шпинделем для сверления и нарезания резьбы, а также дополнительной осью для резки под углом.
При выборе необходимо разделять базовые возможности оборудования и дополнительные модули. Это позволяет сформировать комплектацию под реальные задачи, не включая в неё невостребованные функции.
6. Сравнение лазерных труборезов SEKIRUS для разных задач
Чтобы понять, какой лазерный труборез выбрать для производства, рассмотрим три модели с различающимися возможностями.
| Характеристика | SEKIRUS P22002M-10600 | SEKIRUS P2602M-12600G | SEKIRUS P2606M-35600LS |
| Мощность рассматриваемой версии | 1500 Вт | 3000 Вт | 6000 Вт |
| Диаметр круглой трубы | 10–100 мм | 8–120 мм | 16–340 мм |
| Длина исходной трубы | До 6000 мм | До 7100 мм | До 6000 мм |
| Основная задача | Обработка небольших труб и профилей | Высокоскоростная серийная резка | Обработка труб большего диаметра |
| Особенности | Компактная бюджетная серия | Высокая динамика, цепная загрузка | Усиленная конструкция, варианты автоматизации |
Сравнение приведено для рассматриваемых исполнений. Состав оборудования и доступные дополнительные функции зависят от выбранной конфигурации.
SEKIRUS P22002M-10600, 1500 Вт - вариант для предприятий, которым необходим станок для резки круглых и квадратных труб небольшого сечения. Оборудование ориентировано на типовые операции и может использоваться при организации собственного участка лазерной резки.
Подробнее о модели P22002M-10600.
SEKIRUS P2602M-12600G, 3000 Вт - высокоскоростной труборез для серийного изготовления коротких деталей. Его преимущества связаны с динамикой перемещений, организацией подачи заготовок и технологией резки с нулевым остатком.
Подробнее о модели P2602M-12600G.
SEKIRUS P2606M-35600LS, 6000 Вт - решение усиленной серии для обработки труб большего диаметра. Модель предназначена для производств с более широким диапазоном размеров заготовок и повышенными требованиями к механической части оборудования.
Подробнее о модели P2606M-35600LS.
Эти примеры показывают, почему выбор нельзя сводить к сравнению мощности или стоимости.
Для одного предприятия решающим фактором будет скорость обработки коротких деталей. Для другого - допустимый диаметр или масса трубы. Для третьего - возможность включить труборез в автоматизированную линию.
7. Как сравнить предложения поставщиков и провести тестовую резку
Когда основные требования определены, можно переходить к сравнению коммерческих предложений.
Главная ошибка на этом этапе - сопоставлять только цену, мощность лазера и максимальный диаметр трубы.
Чтобы получить объективную картину, сравнивайте оборудование по одинаковому набору параметров.
Матрица сравнения станков
| Критерий | Что сравнивать |
| Обрабатываемые заготовки | Материалы, сечения, длина, толщина стенки и масса |
| Лазерный источник | Мощность и гарантия |
| Патроны | Количество, диапазон зажима, конструкция, усилие фиксации |
| Поддержка трубы | Тип и количество опор, работа с длинными заготовками |
| Загрузка и выгрузка | Организация подачи материала и удаления готовых деталей |
| Технологический остаток | Возможности раскроя последнего участка трубы |
| Дополнительные операции | Резка под углом, сверление, резьба, специальные модули |
| ЧПУ и программное обеспечение | Подготовка программ, раскрой, работа с чертежами |
| Сервис | Пусконаладка, обучение, обслуживание, запасные части |
| Производственный участок | Габариты, питание, система газоснабжения, охлаждение и вытяжка |
Такая таблица помогает увидеть не только различия между станками, но и реальную стоимость организации производственного участка.
Что проверять на тестовой резке
Оптимальный способ оценить возможности оборудования - использовать детали из собственной производственной программы.
Для проверки желательно выбрать несколько характерных изделий:
- Самую распространённую деталь - чтобы оценить обычный рабочий цикл.
- Деталь со сложной геометрией - с отверстиями, пазами и фигурными вырезами.
- Деталь с высокими требованиями к точности - для проверки качества позиционирования.
- Заготовку из основного материала производства - с характерной толщиной стенки.
При испытании важно учитывать не только качество отдельного реза, но и полный цикл обработки.
Например, если станок быстро прорезает металл, но много времени тратит на переходы между контурами, итоговая производительность может оказаться ниже ожидаемой.
Также необходимо проверить качество кромки, геометрию отверстий, стабильность размеров и удобство последующей сборки деталей.
Результат тестовой резки должен показывать, насколько оборудование подходит для выпуска конкретной продукции, а не просто демонстрировать работу лазера.
Частые вопросы при выборе лазерного трубореза
Когда оправдана автоматическая загрузка труб?
Когда предприятие регулярно обрабатывает большие партии заготовок и время ручной подачи заметно влияет на выпуск продукции. Автозагрузка помогает уменьшить паузы между циклами и организовать последовательный производственный процесс.
Достаточно ли сравнить мощность лазерного источника?
Нет. Для выбора необходимо учитывать материал и размеры труб, динамику станка, систему зажима, программное обеспечение, организацию загрузки и требования к готовой детали.
Что особенно важно при резке длинных труб?
Длина, масса и жёсткость заготовки, а также конструкция патронов и дополнительных опор. Для длинномерного проката важно обеспечить устойчивую фиксацию и поддержку трубы во время её перемещения и вращения.
Чем лазерный труборез отличается от плазменной резки труб?
Лазерная технология особенно востребована при изготовлении точных деталей со сложной геометрией и небольшими отверстиями. Плазменная резка также применяется при обработке металлических труб и профилей, в том числе толстостенных заготовок. Выбор зависит от материала, толщины, требований к кромке и производительности.
Как выбрать лазерный труборез и не ошибиться с оборудованием
Выбор лазерного трубореза - это прежде всего подбор технологии под задачи предприятия.
Для серийного изготовления коротких деталей важны динамика станка, скорость переходов и организация загрузки. Для длинных и тяжёлых труб - система поддержки, конструкция патронов и допустимая масса заготовки. При изготовлении сложных металлоконструкций значение имеют дополнительные оси, поворотная режущая головка и программные возможности.
Не нужно покупать максимально мощный или самый сложный станок, если его возможности не востребованы вашим производством. Гораздо важнее правильно подобрать оборудование под реальные задачи и перспективы развития предприятия.
Подберём лазерный труборез SEKIRUS под ваше производство
Компания SEKIRUS разрабатывает, производит и поставляет оборудование для лазерной обработки металла, а также обеспечивает техническое сопровождение, пусконаладку и обучение персонала.
Наши специалисты помогут выбрать станок с учётом размеров труб, материала, геометрии деталей и объёма выпуска.
Позвоните нам или отправьте перечень труб, чертежи деталей. Подберём подходящие модели, сравним варианты комплектации и поможем подготовить техническое задание на оборудование.
SEKIRUS - лазерное оборудование для промышленности.
Телефон: 8 (800) 600-11-16
Email: info@sekirus-laser.ru